 العربية
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Dansk
 Suomi
 ελληνικά
 český


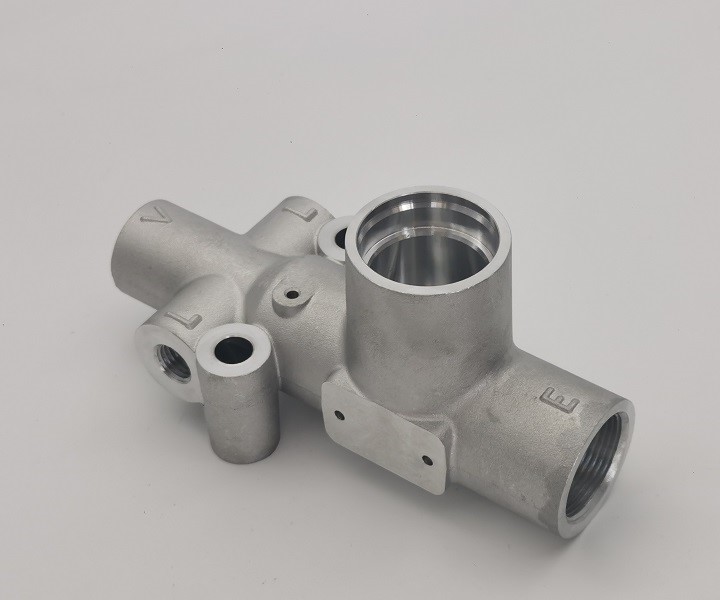
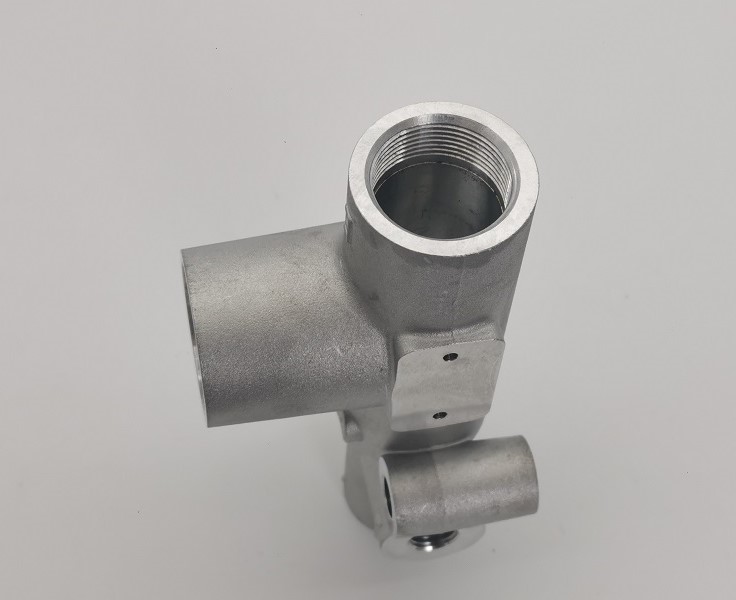
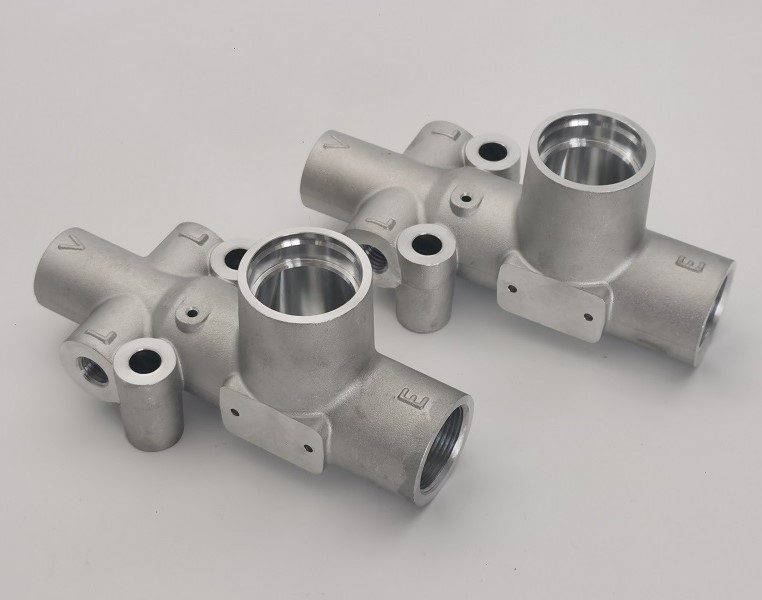
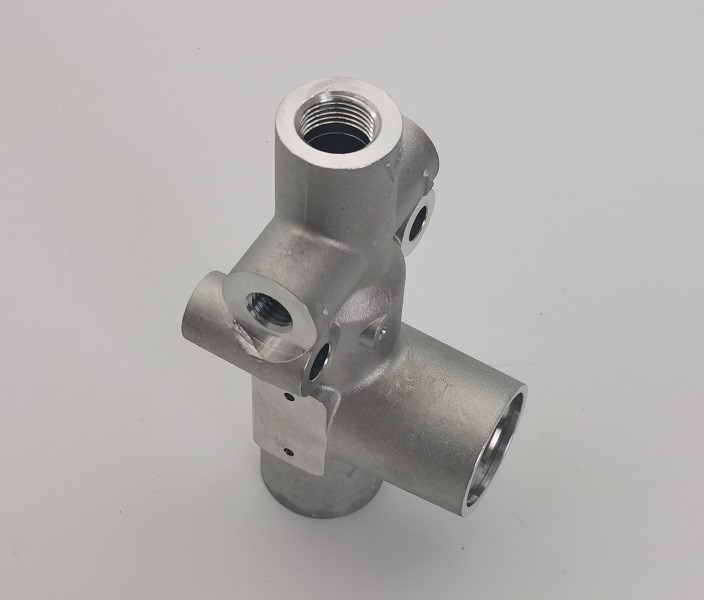
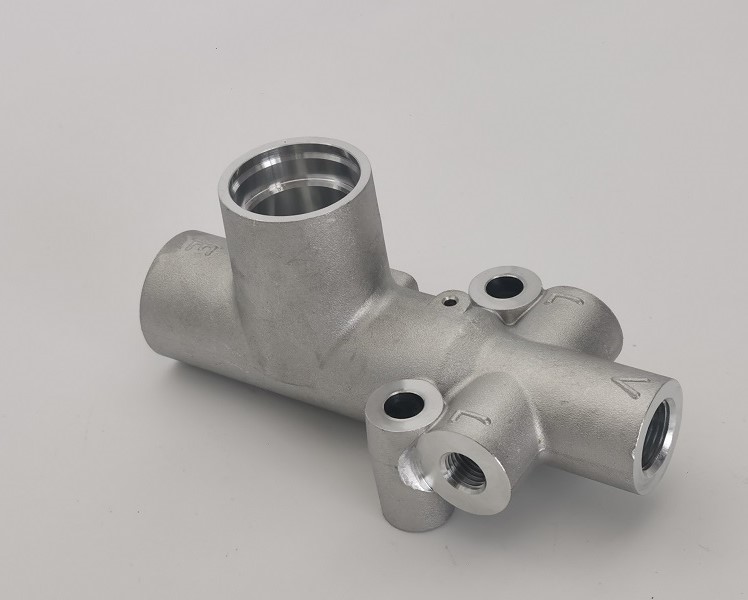
صب جسم صمام الألومنيوم A356-T6 المخصص
يجمع صب جسم الصمام المصنوع من الألومنيوم A356-T6 المخصص بواسطة JG بين صب متعدد المنافذ خفيف الوزن مع تجاويف وخيوط CNC دقيقة. تم التحقق من المواد المصبوبة لجسم صمام الألومنيوم A356-T6 المخصص، وفحص أبعادها واختبار التسرب عند 0.65 ميجاباسكال لمدة 40 ثانية لتجميعات التحكم في السوائل التي يمكن الاعتماد عليها.
Material / Process:
A356-T6 الألومنيوم؛ صب + حالة T6 + التصنيع باستخدام الحاسب الآليTesting / Inspection:
اختبار تسرب 0.65 ميجا باسكال لمدة 40 ثانية؛ فحص الأبعاد والخيط
نموذج:26-06TT / RUD10951L1
إرسال استفسار
وصف المنتج
صب جسم صمام الألومنيوم A356-T6 المخصص
تقوم شركة JG بتصنيعصب جسم صمام الألومنيوم A356-T6 المخصصللتحكم في السوائل، والمعدات الهيدروليكية والهوائية التي تتطلب غلافًا خفيف الوزن مع ممرات متقاطعة متعددة. يجمع الجزء بين شكل مصبوب معقد مع تجاويف مُشكَّلة بدقة، ومقاعد مانعة للتسرب، وأوجه تثبيت وخيوط داخلية. يقلل الصب من هدر المواد ويخلق هندسة خارجية متفرعة بكفاءة، في حين أن التصنيع باستخدام الحاسب الآلي ينشئ الواجهات الوظيفية اللازمة للتجميع الموثوق.
يستخدم إصدار الإنتاج سبائك الألومنيوم A356 في حالة T6. يتم التحقق من كيمياء المواد بالدفعة، ويتلقى جسم الصمام النهائي فحص الأبعاد والخيط والتسرب. لم ينتج عن اختبار التسرب الموثق عند 0.65 ميجا باسكال مع توقف لمدة 40 ثانية أي أعطال في الدفعة المكونة من سبع قطع التي تم اختبارها، مما يؤكد سلامة الجسم المحتوي على الضغط.
عملية صب الألمنيوم والتصنيع باستخدام الحاسب الآلي
الصب جسم صمام الألومنيوم A356-T6 المخصصيبدأ بصب الألمنيوم الذي يتم التحكم فيه لتشكيل الهيكل متعدد الفروع والرؤساء وهندسة مسار التدفق الداخلي. توفر حالة T6 توازنًا مفيدًا بين القوة واستقرار الأبعاد وإمكانية التشغيل الآلي. يتم بعد ذلك إنشاء بيانات التصنيع من عملية الصب بحيث يتم وضع كل منفذ ملولب وتجويف دقيق وسطح مانع للتسرب بشكل متسق.
- ذوبان الألومنيوم A356 والتحكم في دفعة المواد
- صب جسم الصمام والتصلب المتحكم فيه
- التنظيف وإزالة البوابات وإعداد السطح
- التحقق من حالة المعالجة الحرارية T6
- تجهيز المسند وإعدادات الدقة
- التثقيب والتواجه والحفر والخيوط الداخلية باستخدام الحاسب الآلي
- إزالة الأزيز وتنظيف ممرات التدفق المتقاطعة
- فحص الأبعاد والخيوط والسطح النهائي
- اختبار تسرب 0.65 ميجا باسكال مع تعليق لمدة 40 ثانية
- التنظيف النهائي والتوثيق والتعبئة التصديرية
هندسة معقدة متعددة المنافذ
يحتوي غلاف الصمام على عدة منافذ متقاطعة مرتبة في اتجاهات مختلفة. تخلق هذه الهندسة تحديين تصنيعيين مرتبطين: الحفاظ على سلامة الصب حول التغيرات في سمك القسم وتحديد موقع الممرات الآلية بدقة من مصادر الإسناد المستقرة. يجب أن يوفر تخطيط العملية أيضًا وصولاً للأداة إلى الميزات الداخلية دون الإضرار بالأسطح المصبوبة المحيطة.
يتحكم JG في اتجاه التركيب وتسلسل المعالجة بحيث يظل التجويف الرئيسي والمنافذ الجانبية وفتحات التثبيت والوصلات الملولبة مرتبطة بشكل صحيح. لصب جسم صمام الألومنيوم A356-T6 المخصصتعتبر إزالة النتوءات أمرًا مهمًا بشكل خاص حيث تتقاطع الممرات المحفورة داخل الهيكل. يتم تنظيف الحواف الداخلية لدعم التدفق دون عائق ومنع الجزيئات السائبة من دخول النظام النهائي.
الثقوب الدقيقة والخيوط وأسطح الختم
يشتمل الرسم على تجويف دقيق H7 مقاس 28 مم، وقطر تحديد موقع K7 مقاس 32 مم، وميزات منفذ H8 مقاس 26 مم. تشمل الوصلات الملولبة M28 x 1.5-7H وM18 x 1.5-7H وM12 x 1.5-7H. تتطلب هذه الميزات أدوات يمكن التحكم فيها، وإمساكًا صارمًا للعمل، وفحصًا مناسبًا للخيط لتحقيق توافق التجميع القابل للتكرار.
يعتمد أداء الختم على أكثر من القطر وحده. تؤثر استدارة التجويف والمحورية وموضع الوجه وهندسة الشطب والتشطيب المحلي للسطح على مكونات الصمام المثبتة. الصب جسم صمام الألومنيوم A356-T6 المخصصيتم تصنيعها من مصادر مرجعية محددة ويتم فحصها باستخدام أجهزة القياس ومعدات القياس الإحداثية المختارة لكل خاصية حرجة.
اختبار التسرب لسلامة الضغط
يتطلب كل جسم صمام يحتوي على الضغط تأكيدًا على أن واجهات الصب والواجهات المُشكَّلة مانعة للتسرب. يطبق اختبار الإنتاج الموثق ضغطًا قدره 0.65 ميجا باسكال ويحافظ على الضغط لمدة 40 ثانية. تحتوي الدفعة المشار إليها على سبعة أجسام صمامات، بدون أي أعطال والنتيجة الإجمالية جيدة.
يساعد اختبار التسرب في تحديد المسامية أو الختم غير المكتمل أو الخيوط التالفة أو عيوب المرور التي قد لا تكون مرئية أثناء فحص الأبعاد العادي. يمكن تسجيل شروط الاختبار ونتائج القبول لتتبع الإنتاج. يمنح هذا التحقق عملاء OEM ثقة إضافية فيصب جسم صمام الألومنيوم A356-T6 المخصصقبل أن يدخل التجميع النهائي للمعدات.
A356-T6 التحقق من المواد
مادة الإنتاج الفعلية هي الألومنيوم A356-T6. أكد التحليل الكيميائي للدفعة وجود 7.001% سيليكون، 0.085% حديد، 0.024% نحاس، 0.015% منجنيز، 0.334% مغنيسيوم، 0.012% زنك و0.119% تيتانيوم، وكانت النتيجة الإجمالية جيدة. توفر السبيكة قابلية صب جيدة ومقاومة للتآكل وإمكانية التشغيل الآلي لعلب الضغط المعقدة.
تحدد شهادات المواد مرجع الرسم ورقم التقرير ومجموعة الفرن لإمكانية التتبع. إن الجمع بين التحقق الكيميائي وسجلات العملية والفحص يساعد JG في الحفاظ على التحكم المتسق في المواد بدءًا من الصب وحتى الشحن النهائي.
المواصفات الفنية
| منتج | صب جسم صمام الألومنيوم A356-T6 المخصص |
| النموذج / المرجع | 26-06TT / رود10951L1 |
| مادة | A356-T6 الألومنيوم |
| عملية التصنيع | صب الألومنيوم + حالة T6 + التصنيع باستخدام الحاسب الآلي |
| الطول الإجمالي التقريبي | مرجع 142 ملم |
| العرض الإجمالي | 60 ملم |
| الدقة الرئيسية تتحمل | 28 ملم ارتفاع 7 |
| تحديد موقع القطر | 32 ملم ك7 |
| ميناء بور | 26 ملم ارتفاع 8 |
| المواضيع الداخلية | M28 × 1.5-7H؛ M18 × 1.5-7H؛ M12 × 1.5-7H |
| خشونة السطح | را 3.2 عام؛ Ra 0.8 على سطح دقيق محدد |
| اختبار التسرب | 0.65 ميجا باسكال لمدة 40 ثانية |
| تقتيش | فحص المواد والأبعاد والخيوط والسطح والتسرب |
الانتهاء من السطح وإزالة الأزيز
يجمع المنتج عمدًا بين الأسطح المصبوبة الموحدة والواجهات الآلية الساطعة. يتم تصنيع الوجوه والتجويفات الوظيفية فقط عندما تكون الدقة أو الختم مطلوبة، مما يحافظ على المواد ومزايا التكلفة للصب. يتم فحص المناطق المُشكَّلة بحثًا عن الثرثرة وعلامات الأدوات والخدوش والعيوب الأخرى التي قد تؤثر على التجميع.
يتم إزالة الثقوب المتقاطعة وإدخالات الخيط وحواف المرور الداخلية بعناية. الانتهاءصب جسم صمام الألومنيوم A356-T6 المخصصيتم تنظيفه لإزالة الرقائق والبقايا قبل اختبار التسرب، مما يساعد على حماية الصمامات والأختام ودوائر السوائل.
مراقبة الجودة والتوثيق
يغطي تخطيط الجودة التحقق من المواد الواردة، وفحص القطعة الأولى، والفحوصات أثناء العملية، والاختبار الوظيفي النهائي. يتم استخدام الفرجار والميكروميتر ومقاييس التجويف ومقاييس الخيوط ومقاييس الارتفاع ومعدات CMM وفقًا لنوع الميزة والتسامح. تخضع أبعاد الختم وتحديد الموقع المهمة لفحص مركّز.
تتوفر شهادات المواد ونتائج فحص الأبعاد وسجلات اختبار التسرب للتتبع. يؤكد تقرير المواد الموثق كيمياء A356-T6، بينما يسجل تقرير التسرب ضغط الاختبار ووقت الانتظار والكمية ونتيجة القبول. تدعم هذه السجلات موافقة OEM واتساق الطلب المتكرر.
ميزات المنتج
- هيكل من الألومنيوم A356-T6 لوزن منخفض ومقاومة للتآكل
- صب جسم الصمام المعقد متعدد المنافذ
- فتحات وأسطح مانعة للتسرب مصنوعة بآلة CNC دقيقة
- وصلات مترابطة داخلية M28 وM18 وM12
- تناسبات يمكن التحكم فيها باستخدام H7 وH8 وK7
- ممرات داخلية متقاطعة نظيفة وخالية من النتوءات
- اختبار تسرب 0.65 ميجا باسكال مع تعليق لمدة 40 ثانية
- كيمياء المواد وتتبع دفعة الفرن
- وثائق التفتيش المتاحة
- تصنيع المعدات الأصلية وفقا لرسومات العملاء
التطبيقات
- صمام هيدروليكي وتجميعات متعددة
- معدات التحكم الهوائية
- أنظمة توزيع السوائل الصناعية
- آلات الأتمتة
- المعدات المتنقلة ومناولة المواد
- جمعيات التحكم في الضغط المخصصة OEM
تصنيع هيكل صمام الألومنيوم OEM من JG
توفر شركة JG مصبوبات ألومنيوم مخصصة تجمع بين إنتاج الشكل القريب من الشبكة وتصنيع CNC الدقيق والاختبار الوظيفي. تغطي المراجعة الهندسية هندسة الصب، ومرجعيات المعالجة، ومعايير الخيوط، وتراكم التسامح، وتنظيف الممر الداخلي، ومتطلبات اختبار التسرب قبل بدء الإنتاج.
أرسل إلى JG الرسم والنموذج ثلاثي الأبعاد والكمية السنوية ومتطلبات مستند الجودة للحصول على عرض أسعار. يمكن لـ JG تصنيعصب جسم صمام الألومنيوم A356-T6 المخصصوأغطية ألومنيوم مماثلة تم اختبارها ضد التسرب للنموذج الأولي والدفعة الصغيرة وإنتاج OEM المتكرر.
الكلمات الساخنة: جسم صمام من الألومنيوم A356-T6، جسم صمام من الألومنيوم المصبوب، مبيت صمام مُشكل باستخدام الحاسب الآلي، جسم صمام تم اختباره للتسرب، صب ألومنيوم مخصص، جسم صمام هيدروليكي، مبيت صمام هوائي، مصبوب من الألومنيوم OEM
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.


X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية